V Onninen vieme, že správne spájanie predizolovaných rúr rozhoduje o dlhodobej bezporuchovej prevádzke celej tepelnej siete. Z našich dlhoročných skúseností v distribúcii inštalačných riešení vyplýva, že najviac prevádzkových problémov sa vyskytuje práve na spojeniach. Preto sme pripravili komplexného sprievodcu, ktorý ťa krok po kroku prevedie procesom spájania predizolovaných rúr v súlade s najlepšími praktickými postupmi v odbore.
Spájanie predizolovaných rúr je oveľa viac než len zváranie oceľových potrubí. Je to komplexný proces, ktorý zahŕňa prípravu materiálov, presné zváranie a tesné zaizolovanie spojov pomocou špecializovaných predizolovaných teplovodných rúr a montážnych doplnkov. Každý krok si vyžaduje primerané technické znalosti a dodržiavanie prísnych štandardov kvality.
V našom sortimente nájdeš kompletný systém tepelných sietí a prípojok spolu so všetkými potrebnými prvkami na profesionálnu montáž. Ponúkame tiež plnú technickú podporu našich odborníkov, ktorí ti pomôžu pri výbere optimálnych riešení pre konkrétnu inštaláciu.
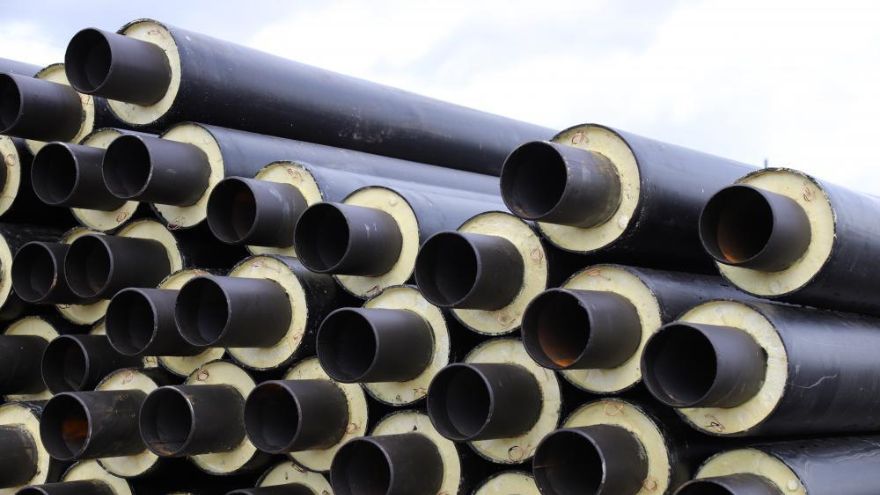
Skontroluj predizolované teplovodné rúry v veľkoobchode Onninen
Príprava na montáž – základy kvality
Profesionálne spájanie predizolovaných rúr začína dlho pred prvou iskrou zvárania. Ako skúsení dodávatelia tepelného riešenia zdôrazňujeme, že správna príprava predstavuje 50% úspechu celého podniku.
Kontrola kvality dodaného materiálu
Pred začatím prác dôkladne skontroluj všetky prvky. Predizolované rúry z našej ponuky sú dodávané s ochrannými uzávermi na koncoch potrubia. Neodstraňuj ich do okamihu bezprostredného začatia zvárania. Ochranný plášť HDPE nesmie vykazovať mechanické poškodenia a izolácia PUR musí byť suchá a nepoškodená.
Príprava výkopov a podložia
Rúry ukladaj na pieskovú podložku s hrúbkou minimálne 10 cm, alebo na drevené podložky s rozmermi približne 10×15 cm. Drevené podložky je potrebné rozmiestniť vo vzdialenostiach nie väčších ako 2 metre. Na miestach zvárania vykonaj montážne jamy, ktoré umožnia voľný prístup k oblasti spojenia.
Správne skladovanie montážnych prvkov
Termokurčlivé spojky, nasúvacie prvky a iné termokurčlivé prvky uchovávaj v suchých skladovacích priestoroch. Spojky je potrebné skladovať vo vertikálnej polohe, aby sa predišlo ich deformácii. Nádoby s PUR penou uchovávaj pri teplote 15-30°C, chrániac pred priamym slnečným žiarením.
Zváracie techniky – srdce procesu spájania
V inštalačnej praxi používame osvedčené metódy zvárania, ktoré zaručujú trvalé a tesné spojenia. Naša skúsenosť naznačuje, že výber správnej zváracej techniky má kľúčový význam pre kvalitu celej inštalácie.
Zváranie metódou TIG – štandard kvality
Pre rúry s hrúbkou steny do 5 mm odporúčame zváranie metódou TIG s netaviteľnou volfrámovou elektródou v  atmosfére argónu. Zváranie vykonávame dvoj- alebo trojvrstvovo drôtom s hrúbkou 2 mm triedy SG1 alebo SG2. Táto metóda zabezpečuje najvyššiu kvalitu zvarov a úplnú kontrolu procesu.
Zváranie obalenou elektródou – pre väčšie hrúbky
Pri väčších hrúbkach stien (nad 5 mm) používame zmiešanú metódu: prechodovú vrstvu vykonávame metódou TIG, zatiaľ čo vyplnenie drážky realizujeme zváraním obalenou elektródou EB1.46 alebo ER3.46. Takýto prístup spája presnosť metódy TIG s efektívnosťou zvárania elektródou.
Atmosférické podmienky pre zváranie
Zváracie práce je možné vykonávať iba za bezdažďového počasia pri teplote okolia nad 5°C a rýchlosti vetra nepresahujúcej 5 m/s (10 m/s pre zváranie obalenými elektródami). V náročných poveternostných podmienkach je potrebné použiť vykurovaný ochranný stan.
| Teplota okolia | Požadované opatrenia | Dodatočné zabezpečenia |
|---|---|---|
| Nad 5°C | Štandardné zváracie postupy | Ochrana pred vetrom |
| 0°C do 5°C | Predhriatie zváraných koncov | Ochranný stan odporúčaný |
| Pod 0°C do -5°C | Povinné predhriatie a vykurovaný stan | Kontrola vlhkosti vzduchu |
| Pod -5°C | Zváranie zakázané | Prerušenie prác |
Príprava koncov rúr na zváranie
Presná príprava koncov rúr určuje kvalitu celého spojenia. V našej praxi používame osvedčené postupy, ktoré eliminujú najčastejšie montážne chyby.
Rezanie a fazovanie rúr
Rúry je možné skracovať, ale na úseky nie kratšie ako 1 meter. Na rúrke označ miesto rezu a odmeraj 16 cm na oboch stranách. Preťahuj plášť HDPE pod uhlom, aby si nepoškodil izoláciu na ďalšom úseku. Po preťahovaní jemne odkryj monitorovacie vodiče, odstrihať ich a odklon na strany.
Čistenie zváracej plochy
Dôkladne odstráň zvyšky PUR peny z oceľovej plochy rúrky. Plocha musí byť vyčistená, pretože spaľovaná pena počas zvárania je škodlivá pre zdravie a môže ovplyvniť kvalitu zvaru. Konce rúr je potrebné fazovať v súlade s normou PN-ISO 676 pre rúry s hrúbkou steny väčšou ako 3,2 mm.
Nastavenie rúr na zváranie
Rúry nastav súosovo s odstupom zváraných koncov 1,5-2 mm. Pred hlavným zváraním vykonaj bodové zvarenie na dĺžke do 25% obvodu. Maximálna zmena smeru na spojení oceľových rúr nesmie presiahnuť 3°.
Izolovanie spojov – kľúč k trvanlivosti
Po vykonaní oceľového zvaru je potrebné obnoviť kontinuitu izolácie na mieste spojenia. V našom sortimente ponúkame kompletný systém termokurčlivých spojok a montážnych doplnkov od renomovaných výrobcov.
Termokurčlivé spojky – druhy a použitie
Používame predovšetkým termokurčlivé spojky vyrobené z polyetylénu s vysokou hustotou, sieťovaného radiačne. Takéto spojky sa vyznačujú vysokou silou zmršťovania a vynikajúcim zobrazením tvaru ochranného plášťa. Dostupné sú v troch základných typoch:
- Priame spojky – na spájanie priamych úsekov potrubí
- Kalichové spojky – na spojenia s rozdielom úrovní alebo malými odchýlkami
- Redukčné spojky – na spájanie rúr s rôznymi vonkajšími priemermi
Proces montáže termokurčlivých spojok
Pred zváraním nanes spojku na jeden z spájaných úsekov. Po ukončení zvárania a kontrole kvality spoja vyčisti miesto montáže od nečistôt a odmasti povrch ochranného potrubia. Spojku rovnomerne zahrej pomocou plynového horáka s regulovateľným plameňom, až kým sa úplne nezmrští na rúre.
Vyplnenie PUR penou
Priestor medzi spojkou a potrubím vyplň PUR penou. Pre priemer DN 100 je povolené ručné penovanie, priemery nad DN 100 vyžadujú použitie penovacej stroje. Po ukončení penovania počkaj približne 30 minút na ukončenie reakcie viazania peny.
Kontrola kvality a prevzatie spojov
Každé zvárané spojenie vyžaduje primeranú kontrolu kvality v súlade s normou PN-EN 489. Ako dodávatelia profesionálnych inštalačných riešení zdôrazňujeme význam tejto etapy pre zabezpečenie dlhodobej bezporuchovosti inštalácie.
Radiografické vyšetrenie zvarov
Zvary je potrebné podrobiť radiografickej kontrole, najmä v prípade rúr s väčšími priemermi a inštalácií vysokého tlaku. Rozsah radiografickej kontroly je potrebné dohodnúť s projektantom alebo investorom. Vyžaduje sa kvalita zvarov minimálne triedy B podľa PN-EN ISO 5817.
Skúška tlaku inštalácie
Pred zasypaním výkopov vykonaj skúšku tlaku celej inštalácie. Tlaková skúška by mala byť 1,5-násobkom pracovného tlaku, udržiavaného minimálne 2 hodiny. Dovoľovaný pokles tlaku nesmie presiahnuť hodnoty stanovené v technických normách.
Dokumentácia prevzatia
Každé zvárané spojenie by malo byť zdokumentované v protokole o prevzatí s uvedením údajov zvárača, použitých elektród, podmienok zvárania a výsledkov kontroly. Táto dokumentácia je nevyhnutná na získanie záruky výrobcu systému predizolovaných rúr.
Najčastejšie kladené otázky
1. Aké sú najčastejšie chyby pri spájaní predizolovaných rúr?
Najčastejšie chyby sú nesprávna príprava koncov rúr, zváranie za zlých poveternostných podmienok a nesprávne izolovanie spojov. Iné problémy sú príliš plytké fazovanie, nedostatočné vyčistenie zváracej plochy, nedodržanie súosovosti rúr a zhon počas montáže termokurčlivých spojok. V našich skúsenostiach predstavuje najväčší problém aj opustenie etapy kontroly kvality zvarov.
2. Pri akej teplote je možné vykonávať zváranie predizolovaných rúr?
Zváranie je možné vykonávať pri teplote okolia nad 5°C za bezdažďového počasia. Pri teplote od 0°C do 5°C je potrebné predhriatie zváraných koncov rúr. Najnižšia prípustná teplota je -5°C, ale vtedy je potrebné použiť vykurovaný ochranný stan. Rýchlosť vetra nesmie presiahnuť 5 m/s (10 m/s pre obalené elektródy).
3. Ako dlho trvá proces zmršťovania termokurčlivej spojky?
Čas zmršťovania spojky závisí od jej priemeru a trvá od 5 do 15 minút. Menšie spojky (do DN 100) sa zmršťujú rýchlejšie, väčšie vyžadujú viac času na rovnomerné zahriatie. Kľúčové je rovnomerné zahriatie celého obvodu spojky plynovým horákom. Po zmrštení je potrebné počkať ďalších 10-15 minút na stabilizáciu teploty pred ďalšími montážnymi činnosťami.
4. Je možné spájať predizolované rúry rôznych výrobcov?
Technicky je možné spájať rúry rôznych výrobcov, ale nie je to odporúčané z hľadiska záruk a kvality. Každý predizolovaný systém má svoje špecifické parametre, druhy spojok a montážne postupy. Miešanie systémov môže viesť k problémom s získaním záruky výrobcu a horšej kvalite spojení. Vždy odporúčame používať kompletný systém jedného výrobcu spolu s určenými doplnkami.
5. Kedy je potrebná radiografická kontrola zvarov?
Radiografická kontrola je povinná pre rúry s priemerom nad DN 100 a všetky inštalácie vysokého tlaku. Rozsah skúšok určuje projektant inštalácie alebo investor. V praxi kontrolujeme 100% zvarov v hlavných inštaláciách a minimálne 10% v rozvodných sieťach. Skúšky vykonáva certifikovaná jednotka v súlade s normou PN-EN ISO 5817, vyžadujúc minimálne triedu kvality B.
6. Ako pripraviť konce rúr na zváranie?
Konce rúr je potrebné vyčistiť od PUR peny, vyčistiť, fazovať a nastaviť súosovo s odstupom 1,5-2 mm. Najprv odstráň plášť HDPE na dĺžke 16 cm od miesta rezu, potom jemne odsuň alarmové vodiče a dôkladne odstráň izoláciu PUR. Oceľovú plochu vyčisti drôtenou kefou, odstráň všetky nečistoty, oleje a hrdzu. Rúry s hrúbkou steny nad 3,2 mm vyžadujú fazovanie podľa PN-ISO 676.
7. Koľko stojí profesionálne spájanie predizolovaných rúr?
Náklady na spájanie závisia od priemeru rúr, počtu spojení a zložitosti inštalácie. V cene je potrebné zohľadniť: prácu zvárača, spotrebný materiál (elektródy, ochranný plyn), termokurčlivé spojky, PUR penu a kontrolné skúšky. Presnú cenovú ponuku získaš kontaktovaním našich odborníkov, ktorí analyzujú špecifikáciu tvojho projektu a navrhnú optimálne cenové riešenia.
Profesionálne riešenia pre náročné projekty
Spájanie predizolovaných rúr je investíciou do dlhodobej bezporuchovosti tepelného systému. Používanie osvedčených montážnych technológií a kvalitných materiálov sa premieta do nízkych prevádzkových nákladov a spoľahlivej prevádzky inštalácie po desiatky rokov.
Ponúkame komplexnú technickú podporu na každom kroku realizácie projektu - od výberu vhodných materiálov, cez montážne školenia, až po popredajný servis. Naši odborníci disponujú dlhoročnými skúsenosťami v realizácii projektov tepelného hospodárstva rôznej veľkosti a zložitosti.
V sortimente Onninen nájdeš všetky prvky potrebné na profesionálnu montáž: predizolované rúry renomovaných výrobcov, termokurčlivé spojky najvyššej kvality, PUR penu a kompletný sortiment nástrojov a montážnych doplnkov. Pozývame ťa na kontakt s našimi expertmi, ktorí ti pomôžu pri realizácii najnáročnejších inštalačných projektov.
Skontroluj predizolované teplovodné rúry v veľkoobchode Onninen