W nowoczesnych instalacjach wodociągowych i gazowych kluczową rolę odgrywają złączki elektrooporowe do rur PE. W Onninen obserwujemy rosnące zainteresowanie tą technologią łączenia wśród profesjonalnych instalatorów. Nasze wieloletnie doświadczenie w dostarczaniu rozwiązań technicznych pokazuje, że zgrzewanie elektrooporowe stanowi najbardziej niezawodną metodę łączenia rur polietylenowych w wymagających projektach budowlanych.
Technologia elektrooporowa polega na wykorzystaniu wbudowanych elementów grzewczych w kształtkach PE, które pod wpływem kontrolowanego przepływu prądu elektrycznego stopią materiał i tworzą jednolite, nierozłączne połączenie z rurą. W asortymencie Onninen oferujemy kompletną gamę złączek elektrooporowych renomowanych producentów, takich jak Georg Fischer i Agru, które gwarantują najwyższą jakość wykonania i długotrwałą niezawodność instalacji.
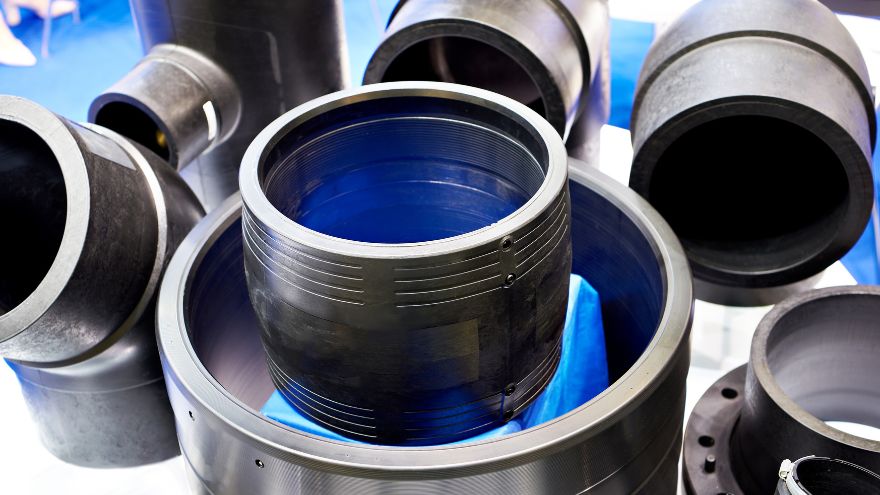
Sprawdź złączki elektrooporowe w hurtowni Onninen
Dlaczego złączki elektrooporowe są wybierane przez profesjonalistów
Z naszego wieloletniego doświadczenia w obsłudze instalatorów wynika, że technologia elektrooporowa oferuje unikalne zalety w porównaniu z innymi metodami łączenia rur PE. Proces zgrzewania elektrooporowego opiera się na precyzyjnie kontrolowanym przekazywaniu energii elektrycznej przez miedziany drut oporowy zatopiony w kształtce, co powoduje równomierne rozprowadzenie ciepła i topienie materiału na całej powierzchni styku.
Najważniejsze zalety zgrzewania elektrooporowego
- Niezawodność połączeń - temperatura topnienia jest precyzyjnie kontrolowana przez zgrzewarkę, co eliminuje błąd ludzki
- Wszechstronność zastosowania - możliwość łączenia rur różnych klas PE100 i PE100-RC o zgodnych średnicach
- Trwałość eksploatacyjna - połączenia wytrzymują 50 lat pracy przy zachowaniu pełnej szczelności
- Odporność na warunki zewnętrzne - polietylen nie rdzewieje i jest odporny na działanie chemikaliów
- Szybkość montażu - automatyzacja procesu zgrzewania znacznie skraca czas instalacji
- Bezpieczeństwo - eliminacja ryzyka nieszczelności charakterystycznego dla połączeń mechanicznych
Rodzaje złączek elektrooporowych w ofercie Onninen
Nasza oferta obejmuje pełną gamę złączek elektrooporowych do zastosowań wodociągowych i gazowych. W magazynach Onninen dostępne są od ręki wszystkie podstawowe typy kształtek:
| Typ złączki | Zastosowanie | Zakres średnic |
|---|---|---|
| Mufy elektrooporowe | Łączenie prostych odcinków rur | 20-630 mm |
| Kolana 90° i 45° | Zmiana kierunku instalacji | 20-400 mm |
| Trójniki elektrooporowe | Rozgałęzienia w sieci | 25-315 mm |
| Redukcje elektrooporowe | Łączenie różnych średnic | 32x25 do 315x250 mm |
| Adaptery PE-mosiądz | Przejścia na gwint metalowy | 20-110 mm |
| Obejmy siodłowe | Podłączenia pod ciśnieniem | 63-400 mm |
Proces zgrzewania elektrooporowego - praktyczne wskazówki
Jako dostawca profesjonalnych rozwiązań instalacyjnych, w Onninen regularnie szkolimy naszych klientów z prawidłowej techniki zgrzewania. Proces elektrooporowy wymaga precyzyjnego przygotowania i przestrzegania określonej sekwencji czynności, która gwarantuje trwałość połączenia na dziesiątki lat eksploatacji.
Kluczowe etapy prawidłowego zgrzewania
Nasza praktyka pokazuje, że przygotowanie powierzchni ma największy wpływ na jakość końcową połączenia. Powierzchnia rury musi być pozbawiona warstwy utlenionej - stosujemy do tego skrobaki obrotowe, które zapewniają równomierne usunięcie około 0,2 mm materiału na określonej długości. Po oskrobaniu konieczne jest dokładne odtłuszczenie powierzchni środkiem zawierającym minimum 99,8% alkoholu etylowego.
Kolejny etap to właściwe pozycjonowanie elementów. Rura musi być wsunięta do złączki na głębokość oznaczoną przez producenta - zwykle do centralnego stopu lub połowy długości mufy. W przypadku większych średnic niezbędne jest zastosowanie zacisków centrujących, które eliminują owalizację rur i zapewniają współosiowość połączenia.
Parametry zgrzewania i warunki środowiskowe
W ofercie Onninen każda kształtka posiada etykietę z kodem kreskowym zawierającym wszystkie parametry zgrzewania. Nowoczesne zgrzewarki automatycznie dobierają napięcie (typowo 39,5-40V), czas zgrzewania i chłodzenia na podstawie skanowania kodu. Temperatura otoczenia ma istotny wpływ na proces - optymalne warunki to zakres od -5°C do +45°C.
Niezwykle ważne jest zabezpieczenie miejsca zgrzewania przed czynnikami atmosferycznymi. Wilgoć, wiatr czy opady mogą znacząco pogorszyć jakość połączenia. W trudnych warunkach stosujemy namioty ochronne i systemy osuszania powietrza, które gwarantują stabilne parametry procesu.
Wybór odpowiednich złączek - doradztwo eksperckie Onninen
Dobór właściwej złączki elektrooporowej wymaga uwzględnienia wielu parametrów technicznych. Nasz zespół ekspertów regularnie doradza instalatorom w wyborze optymalnych rozwiązań, biorąc pod uwagę specyfikę każdego projektu i warunki eksploatacyjne.
Kluczowe kryteria wyboru złączek
Podstawowym parametrem jest zgodność średnicy nominalnej złączki z rurą oraz klasa SDR (stosunek średnicy zewnętrznej do grubości ścianki). W asortymencie Onninen oferujemy złączki kompatybilne z rurami SDR7,4, SDR11, SDR13,6 i SDR17, co pozwala na łączenie elementów o różnych ciśnieniach roboczych w jednej instalacji.
Ciśnienie robocze instalacji determinuje wybór odpowiedniej klasy SDR. Dla instalacji wodociągowych w budynkach mieszkalnych wystarczające są złączki PN10 (SDR17), podczas gdy instalacje przemysłowe wymagają często zastosowania elementów PN16 (SDR11) lub wyższych klas ciśnieniowych.
Kompatybilność materiałów i zastosowania specjalne
Wszystkie kształtki do rur PE w ofercie Onninen wykonane są z certyfikowanych materiałów PE100 lub PE100-RC, co gwarantuje pełną kompatybilność z rurami dostępnymi na rynku. W przypadku instalacji gazowych stosujemy wyłącznie kształtki posiadające certyfikaty zgodności z wymaganiami branży gazowej.
Dla zastosowań w agresywnych środowiskach chemicznych polecamy kształtki o zwiększonej odporności chemicznej. Polietylen PE100 wykazuje doskonałą odporność na kwasy, zasady, sole i większość rozpuszczalników organicznych, co czyni go idealnym materiałem dla instalacji przemysłowych.
 Najczęstsze błędy i jak ich unikać - doświadczenia Onninen
W naszej wieloletniej praktyce obserwujemy, że większość problemów z połączeniami elektrooporowymi wynika z nieprawidłowego przygotowania lub naruszenia procedur montażowych. Edukacja instalatorów w zakresie prawidłowych technik zgrzewania jest kluczowa dla zapewnienia trwałości instalacji.
Typowe błędy w przygotowaniu powierzchni
Najczęstszym błędem jest niedokładne oskrobanie powierzchni rury lub stosowanie niewłaściwych narzędzi. Wazelina czy inne środki smarujące pozostawione na powierzchni całkowicie uniemożliwiają prawidłowe zgrzanie. Polecamy wykorzystanie wyłącznie skrobaków obrotowych i alkoholu o wysokiej czystości do odtłuszczania.
Drugim częstym problemem jest niewłaściwa głębokość wsunięcia rury do złączki. Zbyt płytkie wsunięcie prowadzi do powstania słabego połączenia, podczas gdy zbyt głębokie może spowodować wypłynięcie polimeru i osłabienie struktury. Zawsze oznaczamy flamastrem właściwą głębokość przed montażem.
Błędy w procesie zgrzewania
Częstym błędem jest poruszanie elementami podczas chłodzenia połączenia. Czas chłodzenia podany na etykiecie kształtki musi być bezwzględnie przestrzegany - przedwczesne usunięcie zacisków może trwale osłabić połączenie.
Problemy z zasilaniem mogą być szczególnie kosztowne przy zgrzewaniu dużych średnic - mufa 400-600 mm może kosztować kilka tysięcy złotych. Zawsze sprawdzamy stabilność napięcia zasilania przed rozpoczęciem procesu zgrzewania.
Profesjonalne rozwiązania dla wymagających projektów
W Onninen rozumiemy, że każdy projekt instalacyjny ma swoje unikalne wymagania. Nasza oferta złączek elektrooporowych obejmuje zarówno standardowe rozwiązania, jak i specjalistyczne produkty do zastosowań w trudnych warunkach. Kompleksowe doradztwo techniczne naszych ekspertów pomaga instalatorom w doborze optymalnych rozwiązań, które zapewniają długotrwałą bezawaryjną pracę instalacji.
Z naszego doświadczenia wynika, że inwestycja w wysokiej jakości złączki elektrooporowe i właściwe przeszkolenie zespołu montażowego przekłada się na znaczące oszczędności w długoterminowej eksploatacji. Oferujemy nie tylko produkty, ale także szkolenia techniczne i wsparcie na każdym etapie realizacji projektu.
Zapraszamy do kontaktu z naszymi specjalistami w celu omówienia wymagań Państwa projektu. Gwarantujemy dostępność produktów od ręki we wszystkich oddziałach Onninen oraz profesjonalne wsparcie techniczne, które pomoże w realizacji nawet najbardziej wymagających instalacji z wykorzystaniem nowoczesnej technologii zgrzewania elektrooporowego.
1. Jakie są główne zalety złączek elektrooporowych w porównaniu z innymi metodami łączenia?
Złączki elektrooporowe zapewniają najwyższą szczelność i trwałość połączeń dzięki kontrolowanemu procesowi zgrzewania. W przeciwieństwie do połączeń mechanicznych eliminują ryzyko nieszczelności, a proces jest mniej podatny na błąd ludzki niż zgrzewanie doczołowe. Połączenia wytrzymują 50 lat eksploatacji przy zachowaniu pełnych parametrów wytrzymałościowych.
2. Ile czasu trwa proces zgrzewania elektrooporowego i od czego zależy?
Czas zgrzewania zależy od średnicy i typu złączki - od kilkudziesięciu sekund dla małych muf 32 mm do kilku minut dla dużych średnic 400-600 mm. Dodatkowo należy uwzględnić czas chłodzenia, który wynosi od 5 do 30 minut. Nowoczesne zgrzewarki automatycznie dobierają parametry na podstawie kodu kreskowego kształtki i temperatury otoczenia.
3. Czy można łączyć rury PE różnych klas za pomocą złączek elektrooporowych?
Tak, złączki elektrooporowe pozwalają łączyć rury różnych klas SDR o tej samej średnicy nominalnej. Na przykład można połączyć rurę SDR11 (PN16) z rurą SDR17 (PN10). Jednak ciśnienie robocze całego odcinka będzie ograniczone do niższej wartości, czyli PN10 w tym przykładzie.
4. W jakich warunkach atmosferycznych można wykonywać zgrzewanie elektrooporowe?
Optymalny zakres temperatur to -5°C do +45°C, ale kluczowe jest zabezpieczenie przed wiatrem, deszczem i zanieczyszczeniami. W trudnych warunkach stosujemy namioty ochronne i systemy podgrzewania powietrza. Wilgoć może zostać zamknięta w połączeniu, tworząc puste przestrzenie osłabiające zgrzew.
5. Jak przygotować powierzchnię rury do zgrzewania elektrooporowego?
Należy usunąć warstwę utlenioną polietylenu skrobakiem obrotowym na długości określonej przez producenta złączki. Po oskrobaniu powierzchnię należy dokładnie odtłuścić alkoholem o czystości min. 99,8% i odczekać do całkowitego odparowania. Powierzchnia musi być całkowicie sucha przed montażem.
- Oskrobanie powierzchni na właściwą głębokość i długość
- Odtłuszczenie wysokiej jakości alkoholem
- Sprawdzenie suchości powierzchni przed montażem
6. Jakie narzędzia są niezbędne do montażu złączek elektrooporowych?
Podstawowym narzędziem jest zgrzewarka elektrooporowa z certyfikatem CE i aktualną kalibracją. Do przygotowania powierzchni potrzebny jest skrobak obrotowy, alkohol do odtłuszczania, zaciski centrujące dla większych średnic i narzędzia do cięcia rur pod kątem prostym. Dla średnic powyżej 200 mm zalecane są systemy pozycjonujące.
7. Czy połączenia elektrooporowe można demontować i ponownie wykorzystywać?
Połączenia elektrooporowe są nierozłączne i nie mogą być demontowane bez zniszczenia złączki. Po stopnieniu polietylenu powstaje jednorodny materiał, którego nie można rozdzielić. W przypadku konieczności modyfikacji instalacji należy wyciąć fragment z połączeniem i zastąpić nowymi elementami.
8. Jak sprawdzić jakość wykonanego połączenia elektrooporowego?
Pierwszą oceną jest kontrola wskaźników optycznych na złączce - powinny one wysunąć się o określoną wartość podczas zgrzewania. Po zakończeniu chłodzenia wykonuje się próbę ciśnieniową zgodnie z normami - typowo 1,5-krotność ciśnienia roboczego przez okres 10-30 minut w zależności od średnicy. Zgrzewarka również rejestruje parametry procesu w protokole zgrzewania.