W Onninen wiemy, że prawidłowe łączenie rur preizolowanych decyduje o długoletniej bezawaryjnej pracy całej sieci ciepłowniczej. Z naszego wieloletniego doświadczenia w dystrybucji rozwiązań instalacyjnych wynika, że najwięcej problemów eksploatacyjnych występuje właśnie na połączeniach. Dlatego przygotowaliśmy kompleksowy przewodnik, który krok po kroku przeprowadzi Cię przez proces łączenia rur preizolowanych zgodnie z najlepszymi praktykami branżowymi.
Łączenie rur preizolowanych to znacznie więcej niż samo spawanie stalowych przewodów. To kompleksowy proces, który obejmuje przygotowanie materiałów, precyzyjne spawanie, oraz szczelne zaizolowanie złączy przy użyciu specjalistycznych rur ciepłowniczych preizolowanych i akcesoriów montażowych. Każdy etap wymaga odpowiedniej wiedzy technicznej i zachowania rygorystycznych standardów jakości.
W naszym asortymencie znajdziesz kompletny system sieci i przyłączy ciepłowniczych wraz z wszystkimi niezbędnymi elementami do profesjonalnego montażu. Oferujemy również pełne wsparcie techniczne naszych specjalistów, którzy pomogą Ci w doborze optymalnych rozwiązań dla konkretnej instalacji.
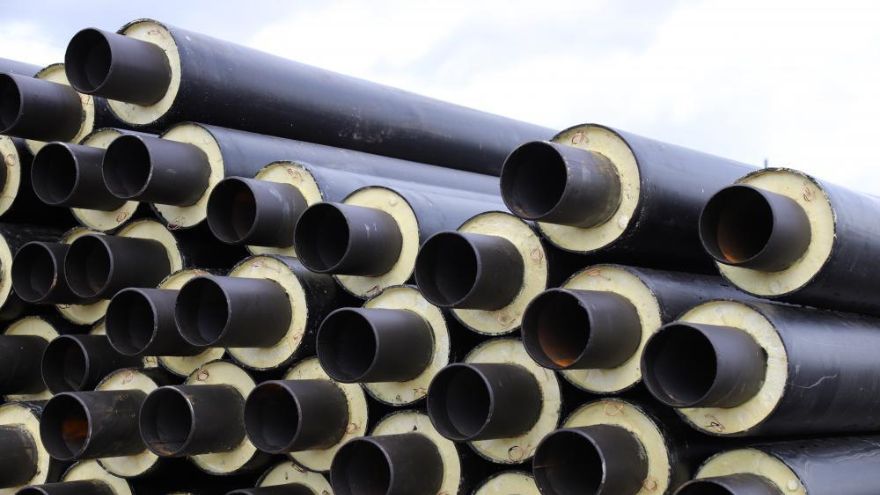
Sprawdź rury ciepłownicze preizolowane w hurtowni Onninen
Przygotowanie do montażu – fundamenty jakości
Profesjonalne łączenie rur preizolowanych rozpoczyna się długo przed pierwszą iskrą spawalniczą. Jako doświadczeni dostawcy rozwiązań ciepłowniczych podkreślamy, że właściwe przygotowanie stanowi 50% sukcesu całego przedsięwzięcia.
Kontrola jakości dostarczonego materiału
Przed rozpoczęciem prac sprawdź dokładnie wszystkie elementy. Rury preizolowane z naszej oferty dostarczane są z denkami ochronnymi na końcach rury przewodowej. Nie usuwaj ich do momentu bezpośredniego przystąpienia do spawania. Płaszcz osłonowy HDPE nie może wykazywać uszkodzeń mechanicznych, a izolacja PUR musi być sucha i nieuszkodzona.
Przygotowanie wykopów i podłoża
Rury układaj na podsypce piaskowej o grubości minimum 10 cm, lub na drewnianych podkładach o wymiarach około 10×15 cm. Podkłady drewniane należy rozstawić w odległościach nie większych niż 2 metry. W miejscach spawania wykonaj dołki montażowe, które umożliwią swobodny dostęp do obszaru łączenia.
Właściwe składowanie elementów montażowych
Mufy termokurczliwe, nasuwki i inne elementy termokurczliwe przechowuj w suchych pomieszczeniach magazynowych. Mufy należy składować w pozycji pionowej, aby zapobiec ich deformacji. Pojemniki z pianką PUR przechowuj w temperaturze 15-30°C, chroniąc przed bezpośrednim działaniem promieni słonecznych.
Techniki spawania – serce procesu łączenia
W praktyce instalacyjnej stosujemy sprawdzone metody spawania, które gwarantują trwałe i szczelne połączenia. Nasze doświadczenie wskazuje, że wybór właściwej techniki spawania ma kluczowe znaczenie dla jakości całej instalacji.
Spawanie metodą TIG – standard jakości
Dla rur o grubości ścianki do 5 mm zalecamy spawanie metodą TIG elektroda nietopliwą wolframową w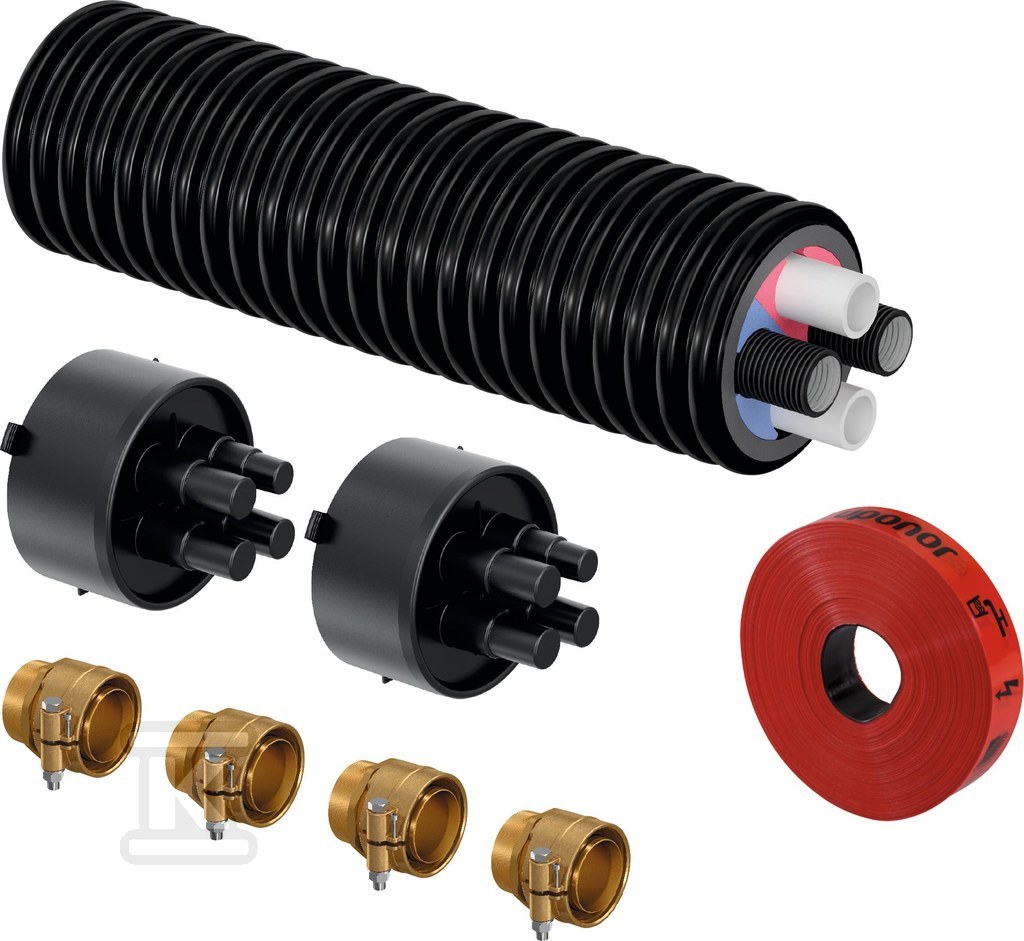 atmosferze argonu. Spawanie wykonujemy dwu- lub trzywarstwowo drutem o grubości 2 mm gatunku SG1 lub SG2. Ta metoda zapewnia najwyższą jakość spoin i pełną kontrolę procesu.
Spawanie elektrodą otuloną – dla większych grubości
Przy większych grubościach ścianek (powyżej 5 mm) stosujemy metodę mieszaną: warstwę przetopową wykonujemy metodą TIG, natomiast wypełnianie rowka realizujemy spawaniem elektrodą otuloną EB1.46 lub ER3.46. Takie podejście łączy precyzję metody TIG z wydajnością spawania elektrodowego.
Warunki atmosferyczne dla spawania
Prace spawalnicze można wykonywać wyłącznie przy bezdeszczowej pogodzie w temperaturze otoczenia powyżej 5°C i prędkości wiatru nieprzekraczającej 5 m/s (10 m/s dla spawania elektrodami otulonymi). W trudnych warunkach atmosferycznych konieczne jest zastosowanie ogrzewanego namiotu ochronnego.
| Temperatura otoczenia | Wymagane działania | Dodatkowe zabezpieczenia |
|---|---|---|
| Powyżej 5°C | Standardowe procedury spawania | Osłonięcie przed wiatrem |
| 0°C do 5°C | Wstępny podgrzew spawanych końców | Namiot ochronny zalecany |
| Poniżej 0°C do -5°C | Obowiązkowy podgrzew i namiot ogrzewany | Kontrola wilgotności powietrza |
| Poniżej -5°C | Spawanie zabronione | Przerwanie prac |
Przygotowanie końców rur do spawania
Precyzyjne przygotowanie końców rur determinuje jakość całego połączenia. W naszej praktyce stosujemy sprawdzone procedury, które eliminują najczęstsze błędy montażowe.
Cięcie i fazowanie rur
Rury można skracać, ale na odcinki nie krótsze niż 1 metr. Na rurze zaznacz miejsce cięcia i odmierz po 16 cm w obie strony. Przecinaj płaszcz HDPE pod skosem, aby nie uszkodzić izolacji na dalszym odcinku. Po przecięciu delikatnie odsłoń przewody monitoringowe, odetnij je i odchyl na boki.
Czyszczenie powierzchni spawania
Dokładnie usuń resztę pianki PUR ze stalowej powierzchni rury. Powierzchnia musi być wyszczotkowana, gdyż spalana podczas spawania pianka jest szkodliwa dla zdrowia i może wpływać na jakość spawu. Końce rur należy fazować zgodnie z normą PN-ISO 676 dla rur o grubości ścianki większej niż 3,2 mm.
Ustawienie rur do spawania
Rury ustaw współosiowo z odstępem spawanych końców wynoszącym 1,5-2 mm. Przed głównym spawaniem wykonaj spoiny sczepne punktowe na długości do 25% obwodu. Maksymalna zmiana kierunku na połączeniu rur stalowych nie może przekroczyć 3°.
Izolowanie połączeń – klucz do trwałości
Po wykonaniu spawu stalowego konieczne jest odtworzenie ciągłości izolacji w miejscu połączenia. W naszym asortymencie oferujemy kompletny system muf termokurczliwych i akcesoriów montażowych od renomowanych producentów.
Mufy termokurczliwe – rodzaje i zastosowanie
Stosujemy głównie mufy termokurczliwe wykonane z polietylenu wysokiej gęstości sieciowanego radiacyjnie. Takie mufy charakteryzują się dużą siłą obkurczania i doskonałym odwzorowaniem kształtu płaszcza osłonowego. Dostępne są w trzech podstawowych typach:
- Mufy proste – do łączenia prostych odcinków rurociągów
- Mufy kielichowe – do połączeń z różnicą poziomów lub niewielkimi odchyleniami
- Mufy redukcyjne – do łączenia rur o różnych średnicach zewnętrznych
Proces montażu muf termokurczliwych
Przed spawaniem nałóż mufę na jeden z łączonych odcinków. Po zakończeniu spawania i kontroli jakości złącza oczyść miejsce montażu z zabrudzeń i odtłuść powierzchnię rury osłonowej. Mufę rozgrzej równomiernie, używając palnika gazowego z regulowanym płomieniem, aż do pełnego obkurczenia się na rurze.
Wypełnianie pianką PUR
Przestrzeń między mufą a rurą przewodową wypełnij pianką poliuretanową. Do średnicy DN 100 dopuszcza się piankowanie ręczne, średnice powyżej DN 100 wymagają użycia maszyny piankującej. Po zakończeniu piankowania odczekaj około 30 minut na zakończenie reakcji wiązania pianki.
Kontrola jakości i odbiór połączeń
Każde połączenie spawane wymaga odpowiedniej kontroli jakości zgodnie z normą PN-EN 489. Jako dostawcy profesjonalnych rozwiązań instalacyjnych podkreślamy wagę tego etapu dla zapewnienia długoletniej bezawaryjności instalacji.
Badania radiograficzne spoin
Spoiny należy poddać kontroli radiograficznej, szczególnie w przypadku rur o większych średnicach i instalacji wysokiego ciśnienia. Zakres kontroli radiograficznej należy uzgodnić z projektantem lub inwestorem. Wymagana jest jakość spoin minimum klasa B według PN-EN ISO 5817.
Próba ciśnieniowa instalacji
Przed zasypaniem wykopów wykonaj próbę ciśnieniową całej instalacji. Ciśnienie próbne powinno wynosić 1,5-krotność ciśnienia roboczego, utrzymywane przez minimum 2 godziny. Dopuszczalny spadek ciśnienia nie może przekraczać wartości określonych w normach technicznych.
Dokumentacja odbiorowa
Każde połączenie spawane powinno być udokumentowane w protokole odbioru z podaniem danych spawacza, zastosowanych elektrod, warunków spawania i wyników kontroli. Dokumentacja ta jest niezbędna do uzyskania gwarancji producenta systemu preizolowanego.
Najczęściej zadawane pytania
1. Jakie są najczęstsze błędy przy łączeniu rur preizolowanych?
Najczęstsze błędy to nieprawidłowe przygotowanie końców rur, spawanie w złych warunkach atmosferycznych oraz niewłaściwe izolowanie złączy. Inne problemy to zbyt płytkie wcięcie fazek, niedostateczne oczyszczenie powierzchni spawania, niezachowanie współosiowości rur oraz pośpiech podczas montażu muf termokurczliwych. W naszym doświadczeniu największy problem stanowi również opuszczenie etapu kontroli jakości spoin.
2. W jakiej temperaturze można wykonywać spawanie rur preizolowanych?
Spawanie można wykonywać w temperaturze otoczenia powyżej 5°C przy bezdeszczowej pogodzie. W temperaturze od 0°C do 5°C wymagany jest wstępny podgrzew spawanych końców rur. Najniższa dopuszczalna temperatura to -5°C, ale wtedy konieczne jest zastosowanie ogrzewanego namiotu ochronnego. Prędkość wiatru nie może przekraczać 5 m/s (10 m/s dla elektrod otulonych).
3. Jak długo trwa proces obkurczania mufy termokurczliwej?
Czas obkurczania mufy zależy od jej średnicy i wynosi od 5 do 15 minut. Mniejsze mufy (do DN 100) obkurczają się szybciej, większe wymagają więcej czasu na równomierne rozgrzanie. Kluczowe jest równomierne podgrzewanie całego obwodu mufy palnikiem gazowym. Po obkurczeniu należy odczekać kolejne 10-15 minut na stabilizację temperatury przed dalszymi czynnościami montażowymi.
4. Czy można łączyć rury preizolowane różnych producentów?
Technicznie możliwe jest łączenie rur różnych producentów, ale nie jest zalecane ze względów gwarancyjnych i jakościowych. Każdy system preizolowany ma swoje specyficzne parametry, rodzaje muf i procedury montażowe. Mieszanie systemów może prowadzić do problemów z uzyskaniem gwarancji producenta oraz gorszej jakości połączeń. Zawsze zalecamy stosowanie kompletnego systemu jednego producenta wraz z dedykowanymi akcesoriami.
5. Kiedy konieczna jest kontrola radiograficzna spoin?
Kontrola radiograficzna jest obowiązkowa dla rur o średnicy powyżej DN 100 oraz wszystkich instalacji wysokiego ciśnienia. Zakres badań określa projektant instalacji lub inwestor. W praktyce sprawdzamy 100% spoin w instalacjach magistralnych i minimum 10% w sieciach rozdzielczych. Badania wykonuje certyfikowana jednostka zgodnie z normą PN-EN ISO 5817, wymagając minimum klasy jakości B.
6. Jak przygotować końce rur do spawania?
Końce rur należy oczyścić z pianki PUR, wyszczytkować, fazować i ustawić współosiowo z odstępem 1,5-2 mm. Najpierw usuń płaszcz HDPE na długości 16 cm od miejsca cięcia, następnie delikatnie odsuń przewody alarmowe i dokładnie usuń izolację PUR. Stalową powierzchnię wyszczotkuj szczotką drucianą, usuń wszelkie zabrudzenia, oleje i rdzę. Rury o grubości ścianki powyżej 3,2 mm wymagają fazowania według PN-ISO 676.
7. Ile kosztuje profesjonalne łączenie rur preizolowanych?
Koszt łączenia zależy od średnicy rur, liczby połączeń i skomplikowania instalacji. W cenie uwzględnić należy: robociznę spawacza, materiały eksploatacyjne (elektrody, gaz osłonowy), mufy termokurczliwe, piankę PUR oraz badania kontrolne. Dokładną wycenę uzyskasz kontaktując się z naszymi specjalistami, którzy przeanalizują specyfikę Twojego projektu i zaproponują optymalne rozwiązania cenowe.
Profesjonalne rozwiązania dla wymagających projektów
Łączenie rur preizolowanych to inwestycja w długoletnią bezawaryjność systemu ciepłowniczego. Stosowanie sprawdzonych technologii montażowych i wysokiej jakości materiałów przekłada się na niskie koszty eksploatacji i niezawodną pracę instalacji przez dziesiątki lat.
Oferujemy kompleksowe wsparcie techniczne na każdym etapie realizacji projektu - od doboru odpowiednich materiałów, przez instruktaże montażowe, aż po serwis pogwarancyjny. Nasi specjaliści dysponują wieloletnim doświadczeniem w realizacji projektów ciepłowniczych o różnej skali i złożoności.
W asortymencie Onninen znajdziesz wszystkie elementy niezbędne do profesjonalnego montażu: rury preizolowane renomowanych producentów, mufy termokurczliwe najwyższej jakości, piankę PUR oraz pełny zakres narzędzi i akcesoriów montażowych. Zapraszamy do kontaktu z naszymi ekspertami, którzy pomogą Ci w realizacji najbardziej wymagających projektów instalacyjnych.