Prawidłowe łączenie rur preizolowanych to kluczowa umiejętność każdego profesjonalnego instalatora zajmującego się sieciami ciepłowniczymi. W ofercie Onninen znajdziesz wszystko, co niezbędne do wykonania trwałych i szczelnych połączeń – od systemów rurowych po specjalistyczne mufy termokurczliwe najlepszych producentów. Nasza wieloletnia praktyka w doradztwie technicznym pokazuje, że jakość wykonania złączy w 80% przypadków decyduje o bezawaryjności całej instalacji.
Technologia preizolowanych systemów ciepłowniczych ewoluuje dynamicznie, a wymagania normatywne stale się zaostrzają. Oferujemy kompleksowe rozwiązania systemowe, które zapewniają zgodność z aktualnymi standardami PN-EN 253 i PN-EN 13941, a nasze zespoły ekspertów we wszystkich oddziałach Onninen udzielają specjalistycznego wsparcia przy doborze materiałów i planowaniu montażu.
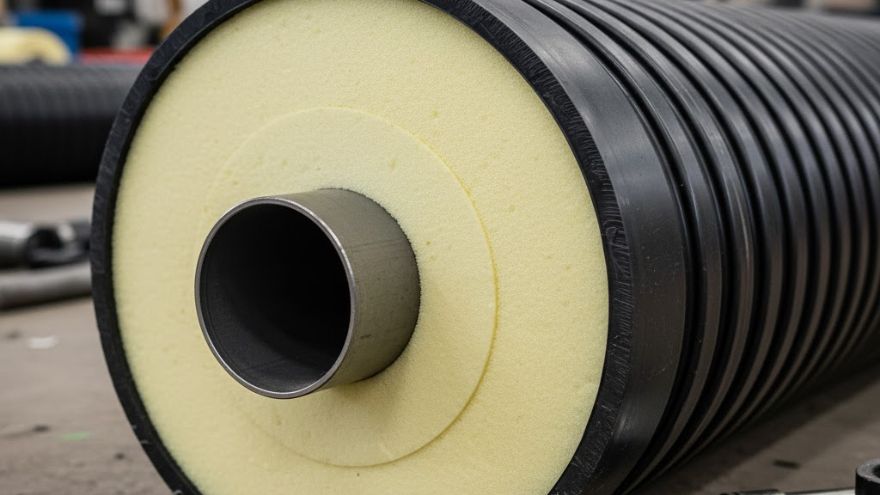
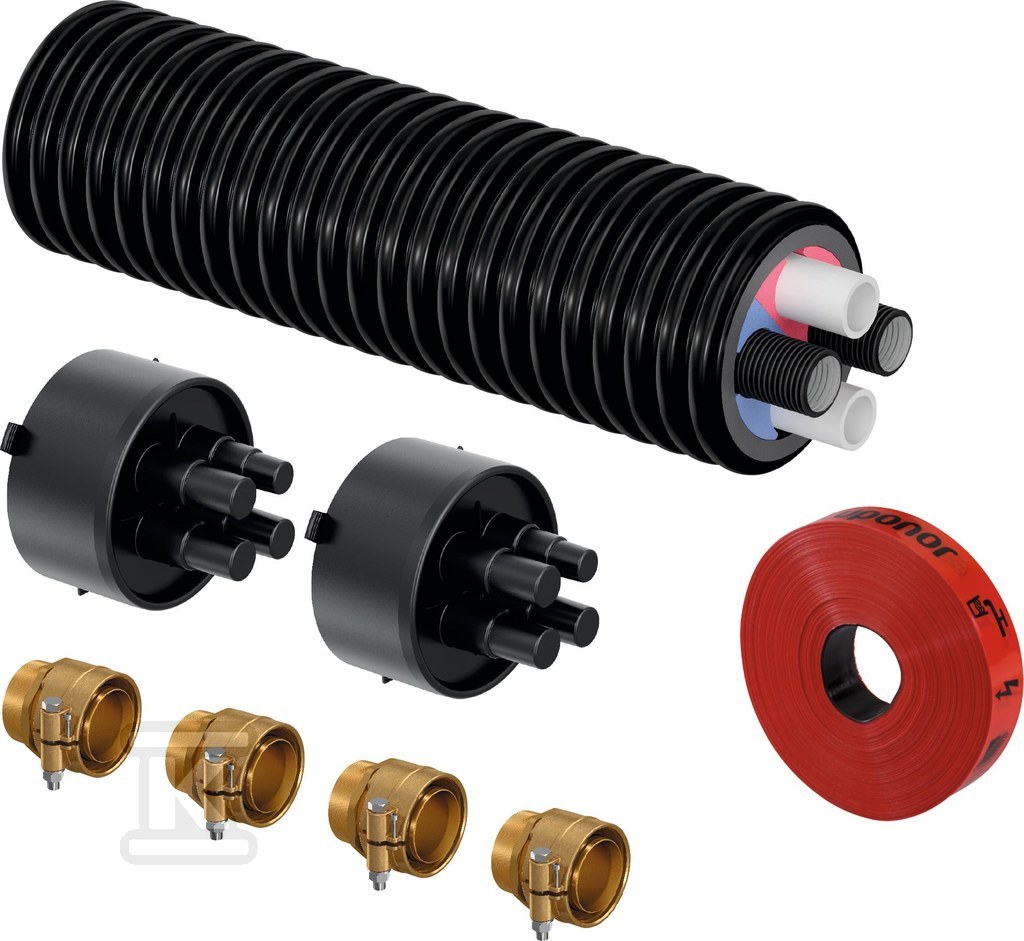
Sprawdź sieci i przyłącza ciepłownicze w hurtowni Onninen
Przygotowanie do montażu rur preizolowanych
Prawidłowe przygotowanie stanowi fundament profesjonalnego montażu. W naszym doświadczeniu najczęstsze błędy montażowe wynikają z pośpiechu na etapie przygotowania materiałów i miejsca pracy.
Warunki atmosferyczne i temperatura montażu
Prace montażowe można wykonywać wyłącznie przy temperaturze otoczenia powyżej -15°C do -20°C (w zależności od producenta). Spawanie rur stalowych wymaga temperatury minimum +5°C i bezdeszczowej pogody. W ofercie Onninen dostępne są systemy ciepłownicze przystosowane do pracy w trudnych warunkach klimatycznych, co gwarantuje stabilność parametrów przez cały sezon grzewczy.
Transport i składowanie materiałów
- Rozładunek wyłącznie za pomocą urządzeń dźwigowych z pasami szerokości minimum 10 cm
- Zakaz zrzucania z pojazdu – może to uszkodzić warstwę izolacji PUR
- Składowanie na podłożu piaskowym w pryzmach, maksymalna wysokość 2 metry
- Ochrona końców rur przed zawilgoceniem za pomocą dekli ochronnych
- Osłanianie przed promieniowaniem UV za pomocą brezentów lub folii
| Element | Warunki składowania | Maksymalny okres |
|---|---|---|
| Rury preizolowane | Suche podłoże, temp. -20°C do +40°C | 12 miesięcy |
| Mufy termokurczliwe | Pozycja pionowa, temp. +10°C do +35°C | 24 miesiące |
| Pianka PUR (komponenty) | Pomieszczenie suche, temp. +15°C do +30°C | 6 miesięcy |
Profesjonalne techniki spawania rur przewodowych
Spawanie stalowych rur przewodowych stanowi najbardziej wymagający etap montażu. Nasze doświadczenie pokazuje, że 95% problemów eksploatacyjnych wiąże się z nieprawidłowo wykonanymi spoinami spawalniczymi.
Przygotowanie końców rur do spawania
Przed spawaniem należy usunąć izolację PUR na głębokość 15-16 cm od końca rury. Przeprowadzamy to za pomocą ostrego noża, przecinając płaszcz osłonowy po skosie, aby nie uszkodzić dalszej części preizolacji. Rury preizolowane w naszej ofercie charakteryzują się wysokiej jakości warstwą izolacji, która łatwo daje się obrabiać standardowymi narzędziami.
- Odsłonięcie i zabezpieczenie przewodów monitoringowych – przecięcie i odgięcie na boki
- Dokładne usunięcie resztek pianki PUR – powierzchnia musi być całkowicie czysta
- Szczotkowanie powierzchni rury stalowej – pianka spalana podczas spawania jest szkodliwa
- Fazowanie końców rur zgodnie z wymaganiami normy PN-EN 489
Techniki spawania zgodne z normą PN-EN 489
Spawanie należy prowadzić metodą TIG (141) lub MMA (111), zachowując parametry spawania odpowiednie do grubości ścianki rury. W praktyce najczęściej stosujemy:
- Spawanie TIG – dla połączeń wymagających najwyższej jakości i precyzji
- Spawanie MMA – dla większych średnic i standardowych aplikacji
- Spawanie gazowe – tylko dla rur ocynkowanych z użyciem lutu twardego
Nasi specjaliści polecają wykonanie próby wytrzymałościowej na 1,5-krotność ciśnienia roboczego oraz
kontrolę radiograficzną spoin zgodnie z uzgodnieniami projektowymi.
Montaż muf termokurczliwych – kluczowy element złącza
Mufy termokurczliwe to element, który w największym stopniu wpływa na długotrwałą szczelność połączenia. Z naszego wieloletniego doświadczenia wynika, że mufy sieciowane radiacyjnie zapewniają najlepsze parametry eksploatacyjne.
Rodzaje muf dostępnych w ofercie
W asortymencie Onninen znajdziesz kompletną gamę muf termokurczliwych:
| Typ mufy | Zastosowanie | Temperatura pracy |
|---|---|---|
| Mufy proste | Standardowe połączenia | -55°C do +125°C |
| Mufy kielichowe | Połączenia z różnicą średnic | -55°C do +125°C |
| Mufy redukcyjne | Przejścia między różnymi wymiarami | -55°C do +125°C |
| Mufy końcowe | Zakończenia rurociągów | -55°C do +125°C |
Proces montażu mufy termokurczliwej krok po kroku
Prawidłowy montaż mufy wymaga przestrzegania ścisłej procedury:
- Oczyszczenie powierzchni rury osłonowej na długości 30 cm od końca
- Odtłuszczenie chusteczkami nasączonymi alkoholem – załączonymi do zestawu
- Założenie mufy przed spawaniem – mufa musi być przesunięta poza strefę spawania
- Pozycjonowanie mufy symetrycznie względem brzegów rur osłonowych
- Równomierne ogrzewanie palnikiem – temperatura obkurczania ok. 120-150°C
- Wtopienie korków odpowietrzających i uszczelniających po zakończeniu reakcji pianki
Uwaga praktyczna: W naszych systemach ciepłowniczych stosujemy wyłącznie mufy z atestami zgodności z normą PN-EN 489, które przeszły testy wytrzymałościowe na 1000 cykli obciążeń termicznych.
Wypełnienie przestrzeni izolacyjnej pianką PUR
Odtworzenie izolacji termicznej w miejscu złącza to proces wymagający precyzji i odpowiednich warunków. Stosujemy wyłącznie dwuskładnikowe systemy piankowe o gęstości 60-100 kg/m³ i przewodności cieplnej λ ≤ 0,027 W/mK.
Warunki wykonania izolacji piankowej
- Temperatura otoczenia minimum +5°C, optymalnie +15°C do +25°C
- Wilgotność względna maksymalnie 85%
- Temperatura komponentów +18°C do +25°C przed mieszaniem
- Czas przetwarzalności – zwykle 45-90 sekund po zmieszaniu
- Czas utwardzania – 15-20 minut do osiągnięcia pełnych właściwości
Techniki napełniania i kontroli jakości
Proces wypełniania prowadzi się przez otwory wlewowe w mufie, rozpoczynając od najniższego punktu. Pianką napełniamy przestrzeń do momentu pojawienia się jej w otworach odpowietrzających, co gwarantuje pełne wypełnienie komory izolacyjnej.
Po utwardzeniu pianki usuwamy korki odpowietrzające i wstapiamy korki uszczelniające metodą wtopienia na gorąco. Ta technologia zapewnia integralność strukturalną złącza porównywalną do połączenia spawanego.
Systemy kontroli szczelności i monitoringu
Nowoczesne sieci ciepłownicze wymagają zintegrowanych systemów wykrywania zawilgocenia. W ofercie Onninen dostępne są kompletne systemy alarmowe wiodących producentów.
Systemy rezystancyjne i impulsowe
Montujemy dwa podstawowe typy instalacji monitoringowej:
- System rezystancyjny – pomiar ciągły rezystancji między przewodami miedzianych
- System impulsowy – lokalizacja miejsc zawilgocenia z dokładnością ±1 metr
- System hybrydowy – połączenie obu technologii dla maksymalnej niezawodności
Montaż przewodów sygnalizacyjnych
Przewody alarmowe należy łączyć zgodnie z "regułą prawej strony" – wszystkie połączenia w instalacji rozgałęzionej wykonuje się w identyczny sposób. Połączenia realizuje się za pomocą złączek wodoodpornych, zabezpieczonych dodatkowym uszczelnieniem silikonowym.
Długość pętli monitoringowej równa się długości przewodu czujnikowego, co umożliwia precyzyjną lokalizację uszkodzeń w przypadku awarii.
Kontrola jakości i odbiór wykonanych prac
Każde złącze preizolowane podlega wieloetapowej kontroli jakości. Nasze wytyczne eksploatacyjne wymagają dokumentowania wszystkich parametrów technicznych i przeprowadzenia prób funkcjonalnych.
Próby szczelności i kontrola spawów
Przed zakrywaniem złączy przeprowadzamy:
- Kontrolę wizualną spawów zgodnie z PN-EN 970
- Badania radiograficzne (jeśli wymagane przez projekt)
- Próbę szczelności na 1,5-krotność ciśnienia roboczego
- Kontrolę systemu alarmowego – test ciągłości i izolacji przewodów
- Test funkcjonalny mufy termokurczliwej – sprawdzenie szczelności po 24 godzinach
Dokumentacja powykonawcza
Kompletna dokumentacja obejmuje schematy montażowe z numeracją pętli alarmowych, protokoły prób szczelności, certyfikaty spawaczy oraz dziennik pomiarowy systemu monitoringu. Te dokumenty są niezbędne do sprawnej eksploatacji i serwisowania instalacji.
Najczęściej zadawane pytania
1. Jakie są minimalne temperatury montażu rur preizolowanych?
Minimalna temperatura montażu to -15°C do -20°C w zależności od producenta systemu. Spawanie rur stalowych wymaga temperatury minimum +5°C i bezdeszczowej pogody. W naszej ofercie znajdziesz systemy przystosowane do montażu w trudnych warunkach klimatycznych.
2. Czy można skracać rury preizolowane na budowie?
Tak, można skracać rury, ale minimalna długość odcinka to 1 metr. Cięcie wykonuje się po odmierzeniu i oznaczeniu miejsca cięcia. Płaszcz przecina się po skosie, aby nie uszkodzić izolacji na dalszym odcinku. Powierzchnię rury trzeba następnie oczyścić i sfazować końce.
3. Jaki jest maksymalny czas przetwarzalności pianki PUR?
Czas przetwarzalności wynosi 45-90 sekund po zmieszaniu komponentów. Temperatura komponentów powinna wynosić +18°C do +25°C. Pełne utwardzenie następuje po 15-20 minutach. Proces należy prowadzić w temperaturze otoczenia minimum +5°C.
4. Jak długo można składować mufy termokurczliwe?
Mufy termokurczliwe można składować do 24 miesięcy w odpowiednich warunkach. Należy je przechowywać w pozycji pionowej, w suchych pomieszczeniach, w temperaturze +10°C do +35°C, chronić przed bezpośrednim działaniem promieni słonecznych ze względu na klej termotopliwy.
5. Jakiej dokładności można oczekiwać od systemów lokalizacji awarii?
Systemy impulsowe lokalizują miejsce awarii z dokładnością ±1 metr. Systemy rezystancyjne wskazują jedynie obecność zawilgocenia w danej pętli. Najlepsze rezultaty uzyskuje się przy zastosowaniu systemów hybrydowych łączących obie technologie monitoringu.
6. Czy można łączyć różne systemy rur preizolowanych?
Tak, istnieje możliwość łączenia różnych systemów za pomocą specjalistycznych przejściówek. Połączenia można wykonać mechanicznie używając złączek lub poprzez spawanie z zastosowaniem odpowiednich kształtek przejściowych. Połączenia izoluje się mufami termokurczliwymi dobranymi do wymiarów łączonych rur.
7. Jaka jest żywotność prawidłowo wykonanych złączy preizolowanych?
Żywotność prawidłowo wykonanych złączy wynosi minimum 30 lat. Przy braku korozji wewnętrznej i przypadkowych uszkodzeń mechanicznych może być znacznie dłuższa. Kluczowe znaczenie ma jakość montażu, właściwe materiały oraz regularna kontrola systemu monitoringu.
8. Jakie narzędzia są niezbędne do montażu rur preizolowanych?
Niezbędne narzędzia to: spawarka TIG/MMA, palnik do obkurczania muf, frez do otworów, wkrętarka z regulacją momentu. Potrzebne są też urządzenia do piankowania (maszyna lub zestaw ręczny), narzędzia do cięcia i fazowania rur oraz sprzęt do kontroli jakości spawów i testowania instalacji alarmowej.
Inwestycja w profesjonalne wykonanie
Prawidłowe łączenie rur preizolowanych to inwestycja w długoletni, bezawaryjny system ciepłowniczy. W Onninen oferujemy nie tylko kompletne systemy rurowe najwyższej jakości, ale także kompleksowe wsparcie techniczne na każdym etapie realizacji projektu.
Nasi specjaliści we wszystkich oddziałach w Polsce pomogą w doborze optymalnych rozwiązań technicznych, dobierając komponenty systemu do specyficznych wymagań każdej instalacji. Dzięki wieloletniemu doświadczeniu w branży instalacyjnej wiemy, że jakość wykonania montażu w równym stopniu co jakość materiałów decyduje o sukcesie inwestycji.
Zapraszamy do kontaktu z naszymi ekspertami oraz do zapoznania się z pełną ofertą systemów i przyłączy ciepłowniczych dostępnych we wszystkich magazynach Onninen. Professional approach starts with professional materials – wybierz sprawdzone rozwiązania systemowe dla maksymalnej niezawodności Twoich instalacji.