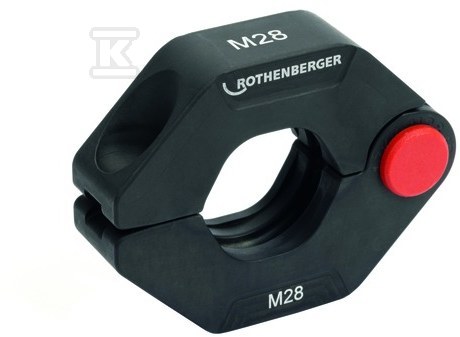
Pierścień zaciskowy M15 1000003881



PROPONOWANE PRODUKTY
DANE TECHNICZNE
Wymiary i waga dotyczące jednostki sprzedaży: 1 szt.
Pierścień zaciskowy M15 1000003881
Pierścienie zaciskowe profilu M do prasowania rur metalowych 15-35 mm
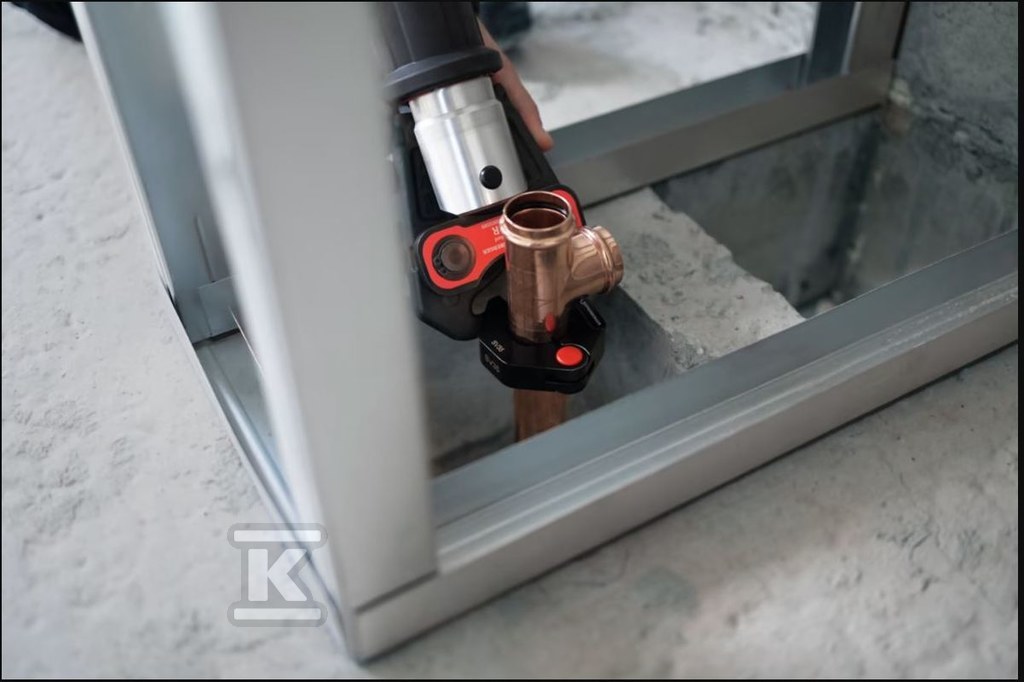
Pierścień zaciskowy z profilem M przeznaczony jest do precyzyjnego zaciskania złączek w metalowych instalacjach z miedzi, stali oraz stali nierdzewnej. Rozwiązanie opracowane przez ROTHENBERGER zapewnia instalatorom powtarzalny efekt prasowania przy zachowaniu stabilności połączenia w systemach rurowych o średnicy od 15 mm do 35 mm. Konstrukcja odpowiada wymaganiom pracy z prasami o stałym nacisku osiowym 19 kN lub 32 kN z kompatybilnym mocowaniem szczęk dostępnym na rynku.
Technologia DURA LAZR TEC i precyzja zaciskania
Podstawą trwałości jest technologia DURA LAZR TEC®, czyli częściowe hartowanie laserowe kluczowych stref pierścienia. Obróbka pozwala uzyskać precyzyjne i niezawodne wyniki zaprasowywania przy jednoczesnym wydłużeniu żywotności narzędzia. W praktyce oznacza to mniejsze zużycie w obszarach najbardziej obciążonych podczas cyklu prasowania oraz podwojenie liczby cykli zaciskania w porównaniu z pierścieniami bez dodatkowej obróbki. Efekt przekłada się na stabilną geometrię zacisku.
Zakres pracy i kompatybilność z prasami
Profil M jest dedykowany do metalowych systemów rurowych i współpracuje z rurami o średnicy 15 mm do 35 mm. Dzięki temu jeden pierścień pokrywa szeroki przedział wymiarowy najczęściej stosowanych przewodów instalacyjnych. Kompatybilność z prasami o nacisku 19 kN i 32 kN oraz z mocowaniami szczęk powszechnie używanymi w branży sprawia, że element można stosować z większością dostępnych na rynku zaciskarek. Uniwersalność ułatwia kompletowanie wyposażenia ekipy montażowej i ogranicza liczbę potrzebnych rozmiarów szczęk na placu budowy.
Materiał i odporność eksploatacyjna
Wykonanie z wytrzymałej stali specjalnej zapewnia wysoką odporność mechaniczną podczas wielokrotnych cykli prasowania. Dodatkowa długotrwała ochrona przed korozją zwiększa odporność pierścienia na warunki panujące na budowie i w pomieszczeniach technicznych. W połączeniu z hartowaniem laserowym uzyskuje się narzędzie, co przekłada się na powtarzalność jakości połączeń i mniejsze koszty utrzymania parku narzędziowego.